数十个打印参数,容错空间极小
一家航空发动机零部件制造商用金属打印安全关键型零件。增材制造使零件更轻,例如用蜂窝结构代替实心壁,并在小批量时降低单件成本。但每一层打印都受到数十个参数的影响,而在发动机零件上,未被发现的缺陷可能造成致命后果。
表面纹理反映了工艺的运行状况。它取决于粉末颗粒的尺寸和形状、熔化行为以及后处理。即使是部分熔化的颗粒也会改变纹理。为了控制工艺,工程师需要可靠的数据:用平面度和形状排除凸起和凹陷,打印特征的台阶高度,纹理本身,以及边到边或直径等横向距离。悬而未决的问题是:他们的测量方法能否分辨这些特征。
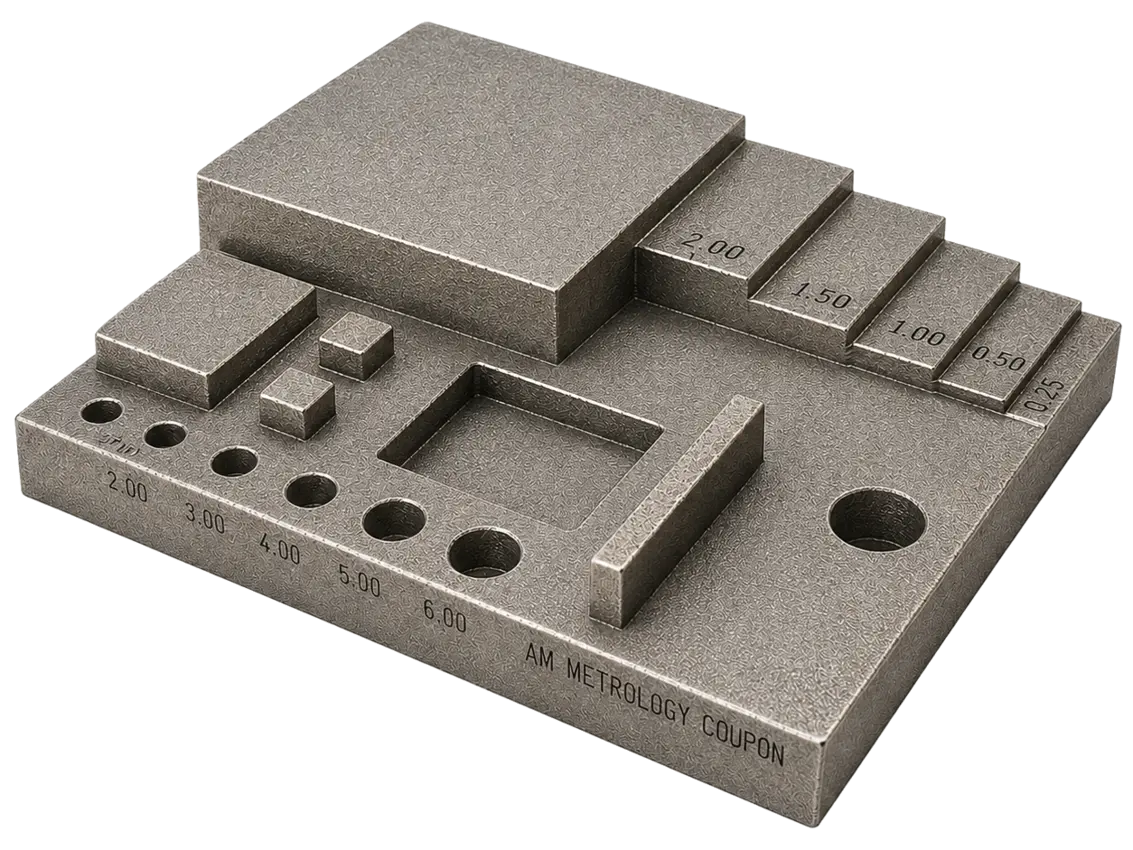
一次测量获取大面积表面数据
团队使用TopMap Pro.Surf宏观轮廓仪测量打印零件,一台仪器即可提供平面度、形状、台阶高度、纹理和横向距离。
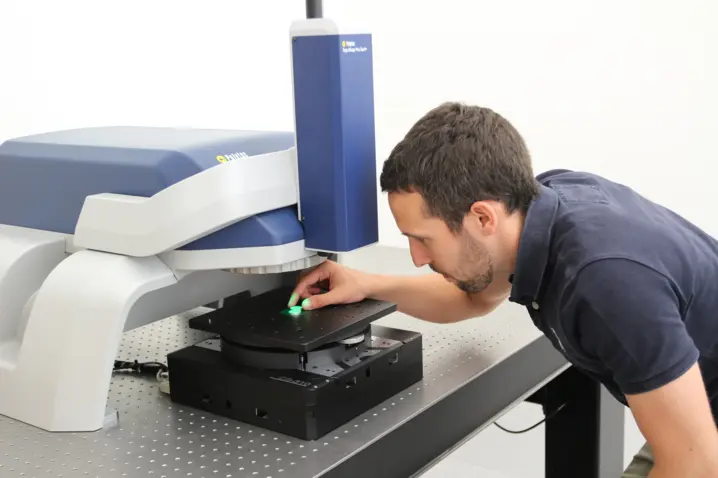
通过测量以不同纹理参数打印的测试块,团队找到了控制工艺的最佳方式。一台小视场的Pro.Surf就已足够,甚至不需要粗糙度模块。测试块的纹理得到了清晰分辨。
之所以可行,是因为主导这些表面的空间频率大多大于系统的横向分辨率。大视场加上足够的横向分辨率即可满足要求,无需显微镜。
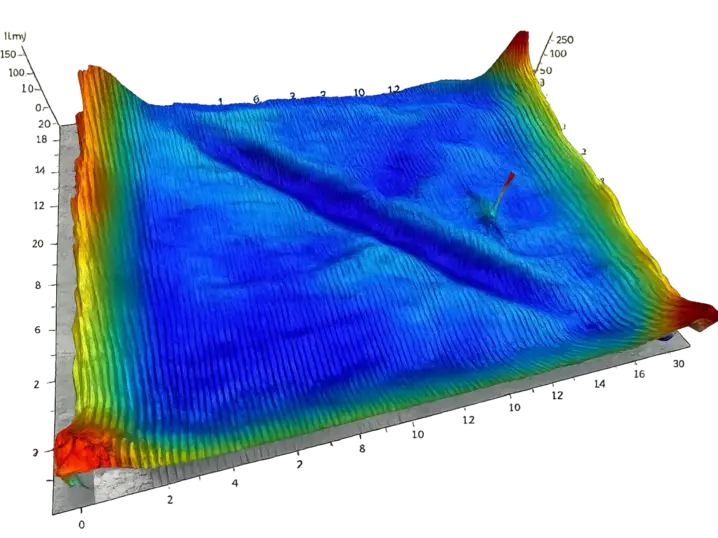
大视场是关键所在。ISO 4287等标准要求12.5毫米甚至40毫米的测量长度。Pro.Surf一次即可完成测量,而基于显微镜的系统则需要拼接许多较小的测量结果。
这家航空制造商为何选择Polytec
除了能分辨纹理,该系统还适合增材制造的工作流程。大视场和较大的工作距离使不同尺寸和形状的打印零件只需极少准备即可测量。由于无需物镜,不存在物镜碰撞风险,清洁和调整工作更少,维护导致的停机也更少。
表面数据反馈到打印参数
团队现在将纹理、平面度和台阶高度结果直接与产生它们的打印参数关联起来。参数方案的比较更快,工艺决策以数据而非假设为依据。表面测量不再只是最终检验,而是开发和稳定增材工艺的工具。这样,制造商即使在安全关键零件上也能掌控质量,同时受益于更轻、更经济的设计。
希望用表面数据掌控您的增材制造工艺?欢迎与我们探讨您的零件。