Des dizaines de paramètres, peu de marge d'erreur
Un fabricant de composants de moteurs aéronautiques imprime en métal des pièces critiques pour la sécurité. La fabrication additive lui permet d'obtenir des pièces plus légères, par exemple avec des structures en nid d'abeille au lieu de parois pleines, à un coût unitaire plus faible en petites séries. Mais des dizaines de paramètres façonnent chaque couche, et sur un composant de moteur, un défaut non détecté peut avoir des conséquences fatales.
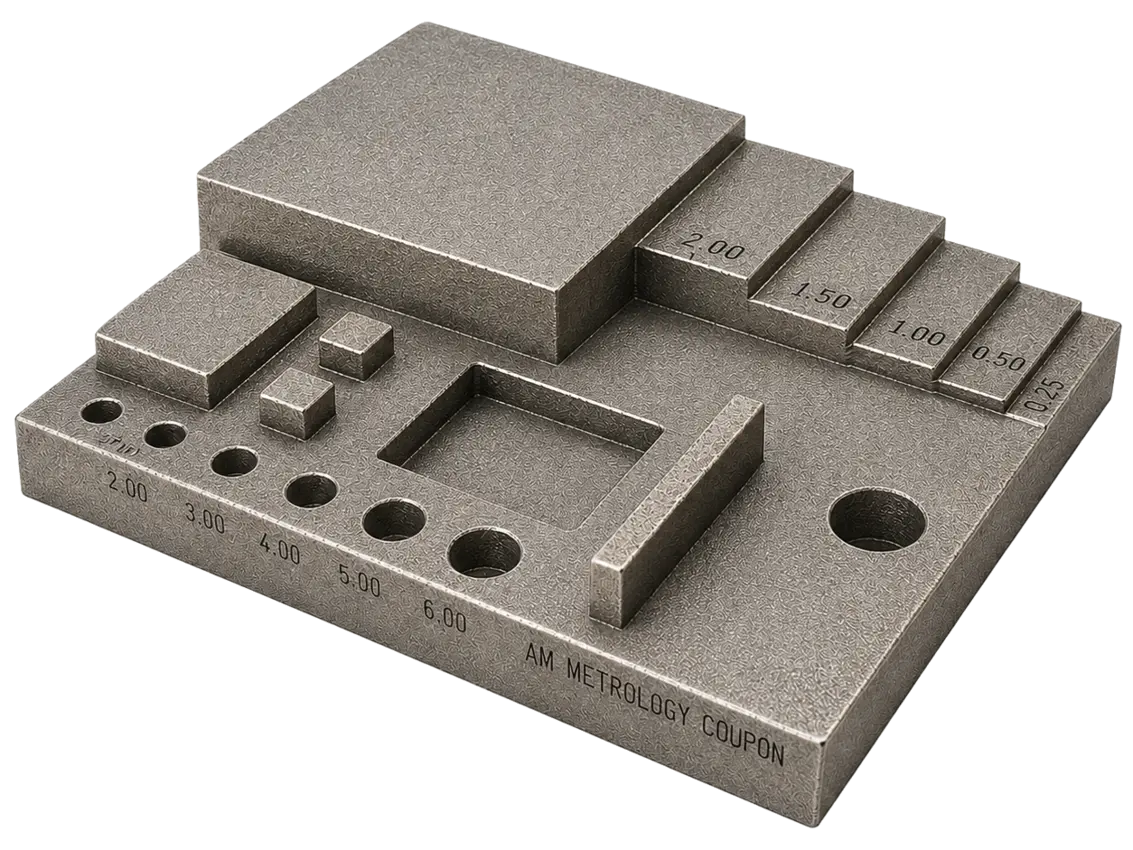
La texture de surface indique si le procédé fonctionne bien. Elle dépend de la taille et de la géométrie des particules de poudre, de la fusion et du post-traitement. Même des particules partiellement fondues la modifient. Pour piloter le procédé, les ingénieurs avaient besoin de chiffres fiables : planéité et forme pour exclure les bosses et creux, hauteurs de marche des éléments imprimés, texture et distances latérales comme bord à bord ou diamètres. Restait à savoir si leur méthode de mesure pouvait résoudre ces caractéristiques.
Des données de surface sur grande zone en une seule mesure
L'équipe a mesuré ses pièces imprimées avec le macro-profilomètre TopMap Pro.Surf, qui fournit planéité, forme, hauteurs de marche, texture et distances latérales avec un seul instrument.
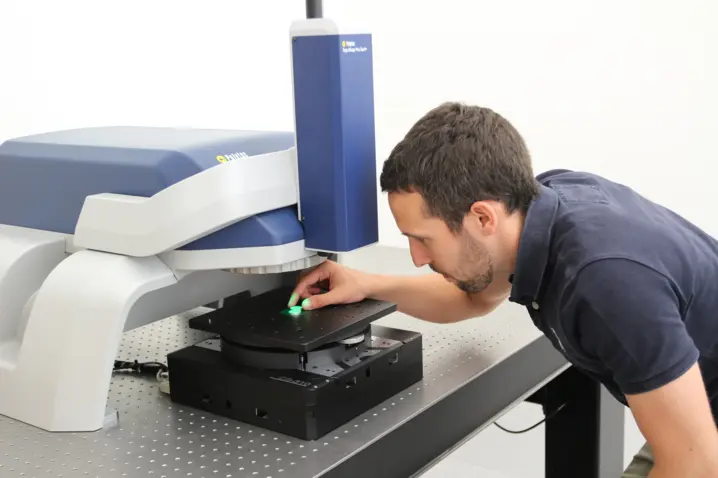
Des cubes d'essai imprimés avec différents paramètres de texture ont montré comment piloter au mieux le procédé. Un Pro.Surf avec un petit champ de vue a suffi, sans même le module de rugosité. La texture des cubes était clairement résolue.
Cela fonctionne parce que les fréquences spatiales qui dominent ces surfaces sont en majorité supérieures à la résolution latérale du système. Un grand champ de vue associé à une résolution latérale suffisante fait l'affaire, sans microscope.
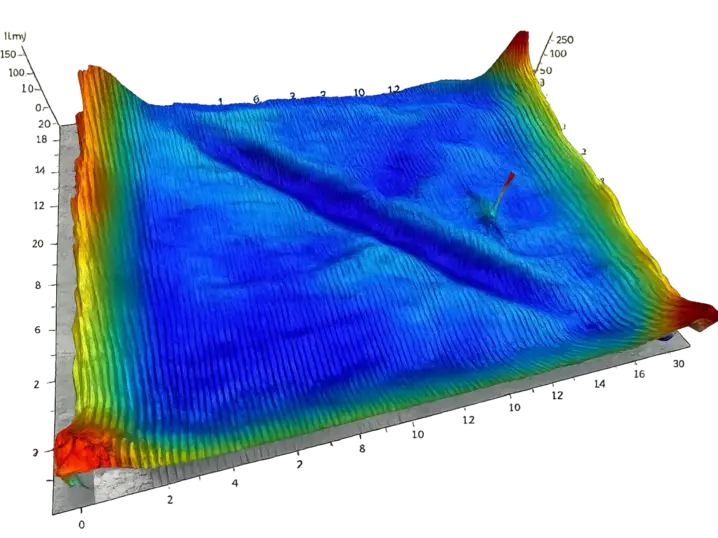
C'est le grand champ de vue qui fait la différence. Des normes comme l'ISO 4287 exigent des longueurs de mesure de 12,5 mm, voire 40 mm. Le Pro.Surf les mesure en une seule passe, alors qu'un système à microscope devrait assembler de nombreuses mesures plus petites.
Pourquoi le fabricant aéronautique a choisi Polytec
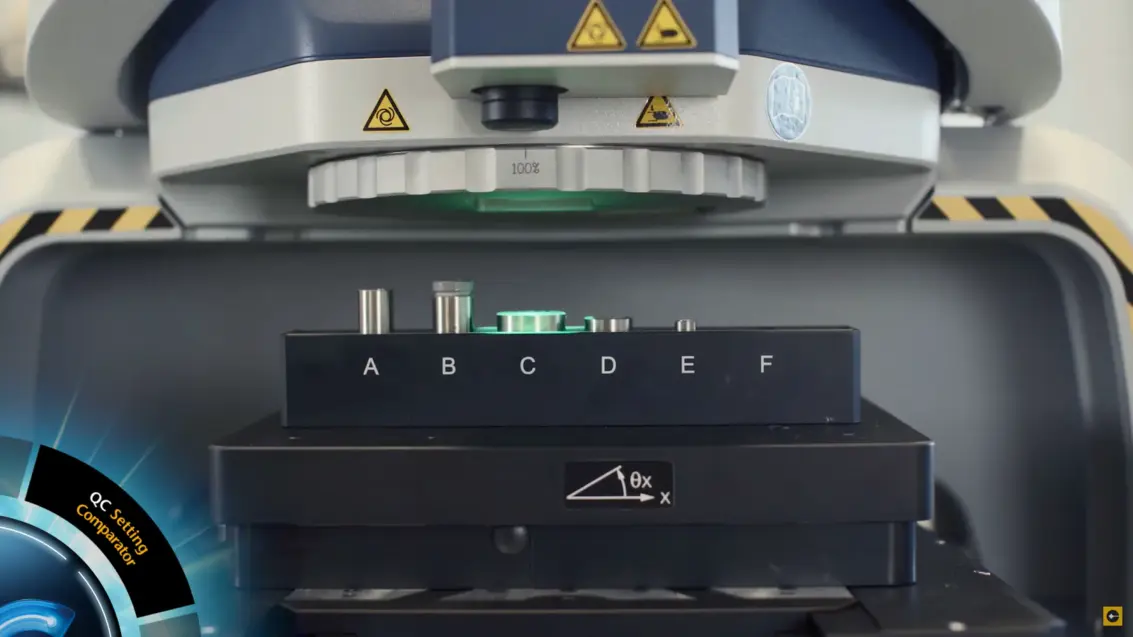
Au-delà de la résolution de la texture, le système s'intègre au flux de la fabrication additive. Le grand champ de vue et la grande distance de travail accueillent des pièces imprimées de tailles et de formes variées avec une préparation minimale. Et comme il fonctionne sans objectifs, il n'y a aucun risque de collision d'objectif, moins de nettoyage et de réglages, et moins d'arrêts liés à la maintenance.
Des données de surface qui alimentent les paramètres d'impression
L'équipe relie désormais texture, planéité et hauteurs de marche directement aux paramètres d'impression qui les ont produites. Les variantes de paramètres sont comparées plus vite, et les décisions reposent sur des données plutôt que sur des hypothèses. La mesure de surface n'est plus seulement un contrôle final : elle est devenue un outil pour développer et stabiliser le procédé additif. Le fabricant maîtrise ainsi la qualité de pièces critiques tout en profitant de conceptions plus légères et moins coûteuses.
Vous souhaitez maîtriser votre procédé additif grâce aux données de surface ? Parlons de vos pièces.