Dutzende Druckparameter, wenig Spielraum für Fehler
Ein Hersteller von Triebwerkskomponenten für die Luftfahrt druckt sicherheitskritische Bauteile aus Metall. Die additive Fertigung liefert leichtere Teile, zum Beispiel mit Wabenstrukturen statt massiver Wände, und bei kleinen Stückzahlen niedrigere Kosten pro Teil. Doch Dutzende Parameter prägen jede gedruckte Schicht, und bei einem Triebwerksbauteil kann ein unentdeckter Fehler fatale Folgen haben.
Die Oberflächentextur zeigt, wie gut der Prozess läuft. Sie hängt von Partikelgröße und Geometrie des Pulvers ab, vom Schmelzverhalten und von der Nachbearbeitung. Selbst teilweise aufgeschmolzene Partikel verändern sie. Um den Prozess zu steuern, brauchten die Ingenieure belastbare Zahlen: Ebenheit und Form, um Unebenheiten auszuschließen, Stufenhöhen gedruckter Merkmale, die Textur selbst und laterale Abstände wie Kante zu Kante oder Durchmesser. Offen war, ob ihr Messansatz diese Merkmale überhaupt auflösen kann.
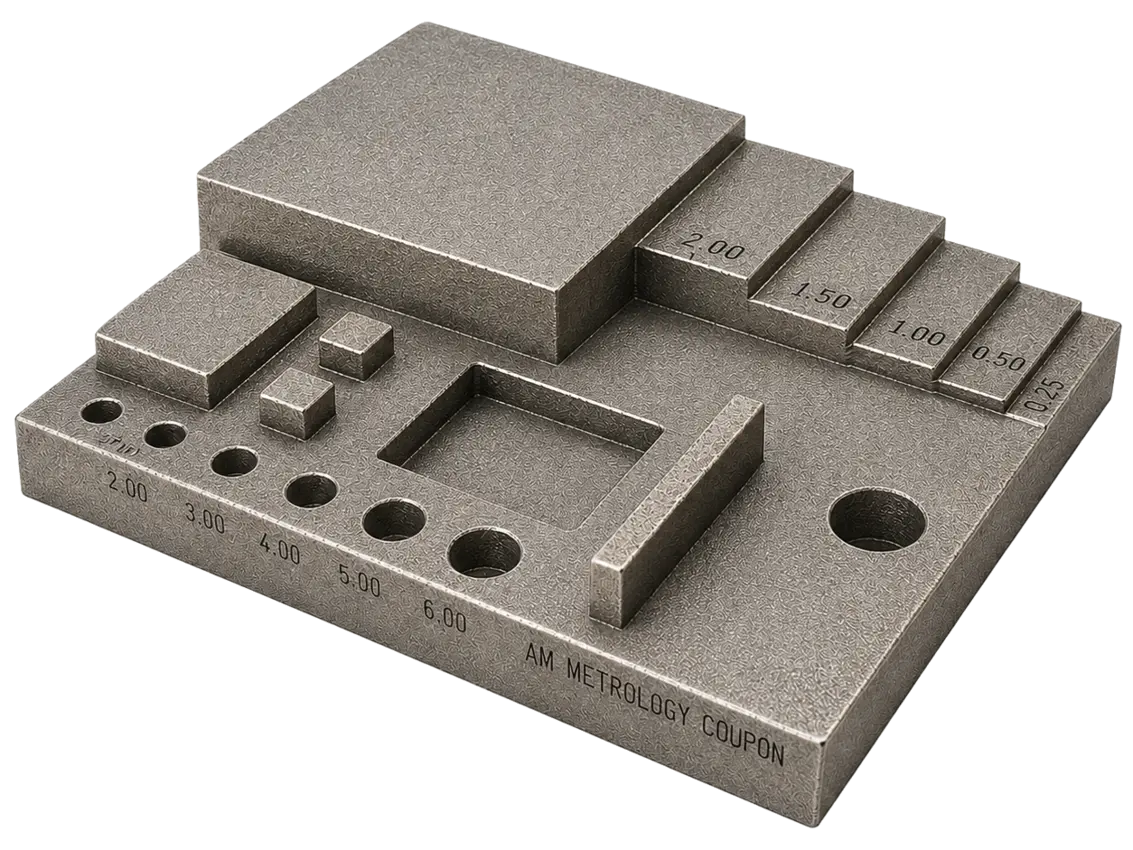
Großflächige Oberflächendaten in einer einzigen Messung
Das Team hat seine gedruckten Teile mit dem Makro-Profiler TopMap Pro.Surf gemessen, der Ebenheit, Form, Stufenhöhen, Textur und laterale Abstände mit einem einzigen Gerät liefert.
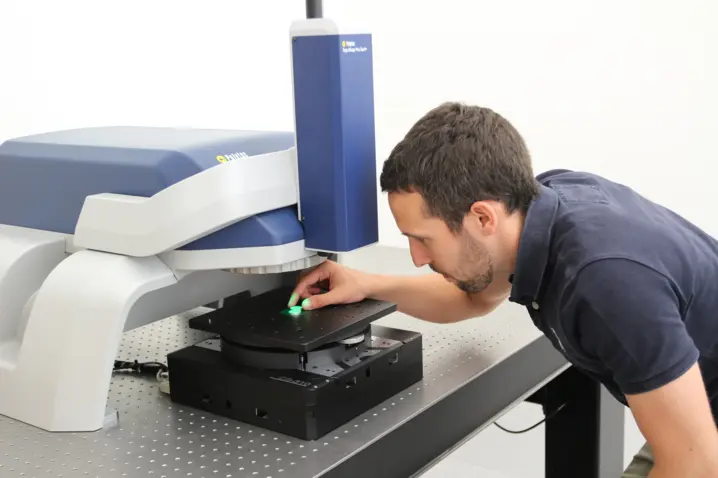
Testwürfel, die mit unterschiedlichen Texturparametern gedruckt wurden, zeigten, wie sich der Prozess am besten steuern lässt. Ein Pro.Surf mit kleinem Messfeld reichte aus, das Rauheitsmodul wurde nicht einmal benötigt. Die Textur der Würfel war klar aufgelöst.
Das funktioniert, weil die Ortsfrequenzen, die diese Oberflächen prägen, überwiegend größer sind als die laterale Auflösung des Systems. Ein großes Messfeld mit ausreichender lateraler Auflösung genügt, ein Mikroskop ist nicht nötig.
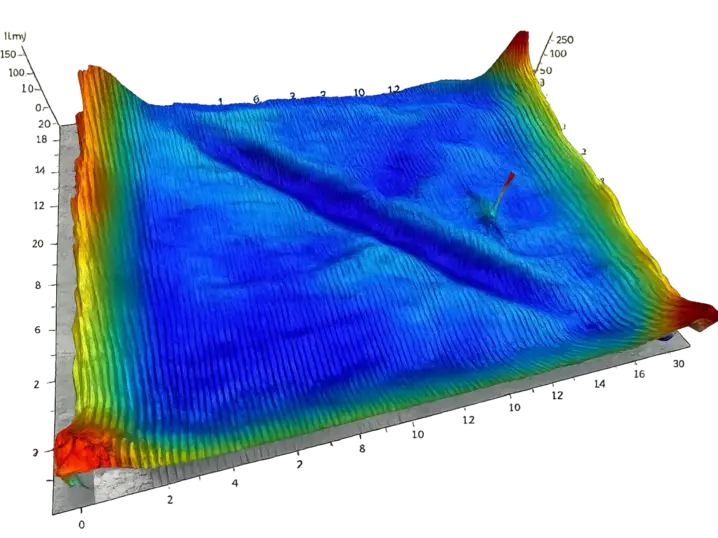
Das große Messfeld macht den Unterschied. Normen wie ISO 4287 fordern Messstrecken von 12,5 mm oder sogar 40 mm. Der Pro.Surf erfasst sie in einem Durchgang, während ein mikroskopbasiertes System viele kleinere Messungen zusammensetzen müsste.
Warum sich der Luftfahrthersteller für Polytec entschieden hat
Über die Auflösung der Textur hinaus passt das System zum Ablauf in der additiven Fertigung. Das große Messfeld und der große Arbeitsabstand nehmen gedruckte Teile unterschiedlicher Größe und Form mit minimaler Vorbereitung auf. Und weil es ohne Objektive arbeitet, gibt es kein Risiko eines Objektivcrashs, weniger Reinigungs- und Justageaufwand und weniger wartungsbedingte Stillstände.
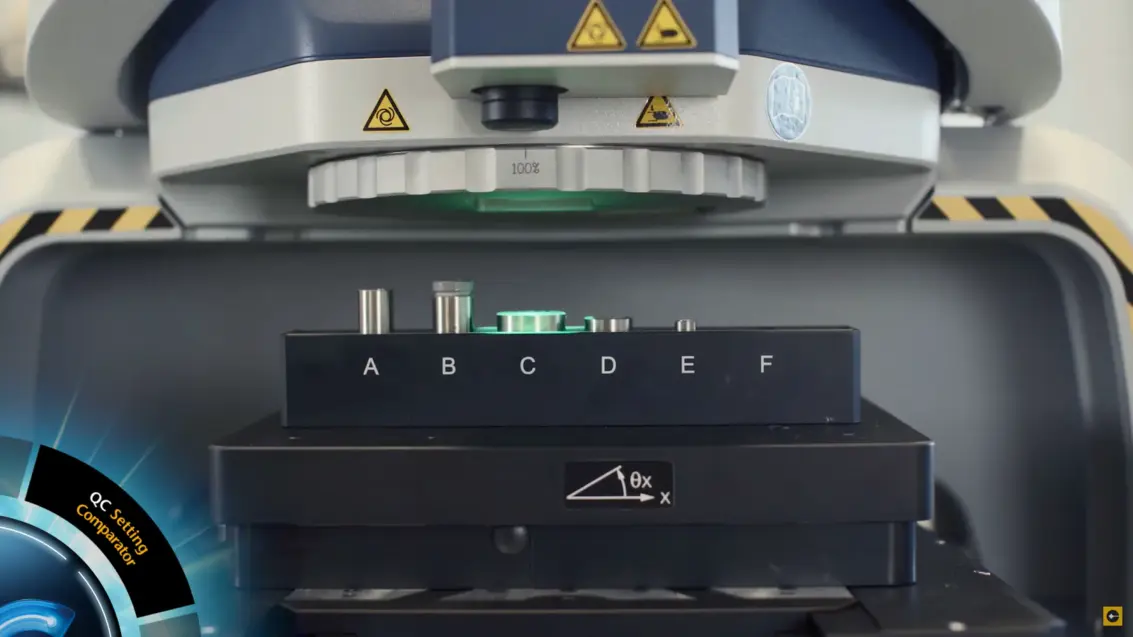
Oberflächendaten, die in die Druckparameter zurückfließen
Das Team verknüpft Textur, Ebenheit und Stufenhöhen jetzt direkt mit den Druckparametern, aus denen sie entstanden sind. Parametervarianten werden schneller verglichen, und Prozessentscheidungen beruhen auf Daten statt auf Annahmen. Die Oberflächenmessung ist nicht mehr nur eine Endkontrolle. Sie ist zum Werkzeug geworden, um den additiven Prozess zu entwickeln und zu stabilisieren. So behält der Hersteller die Qualität auch bei sicherheitskritischen Teilen im Griff und profitiert gleichzeitig von leichteren, günstigeren Konstruktionen.
Sie möchten Ihren additiven Prozess mit Oberflächendaten beherrschen? Sprechen Sie mit uns über Ihre Teile.