Decenas de parámetros, poco margen de error
Un fabricante de componentes de motores aeronáuticos imprime en metal piezas críticas para la seguridad. La fabricación aditiva le aporta piezas más ligeras, por ejemplo con estructuras de panal en lugar de paredes macizas, y un menor coste por pieza en series pequeñas. Pero decenas de parámetros definen cada capa impresa, y en un componente de motor un defecto no detectado puede tener consecuencias fatales.
La textura superficial indica lo bien que funciona el proceso. Depende del tamaño y la geometría de las partículas de polvo, de la fusión y del posprocesado. Incluso las partículas parcialmente fundidas la modifican. Para dirigir el proceso, los ingenieros necesitaban cifras fiables: planitud y forma para descartar irregularidades, alturas de escalón de los elementos impresos, la propia textura y distancias laterales como de borde a borde o diámetros. La duda era si su método de medición podía resolver estas características.
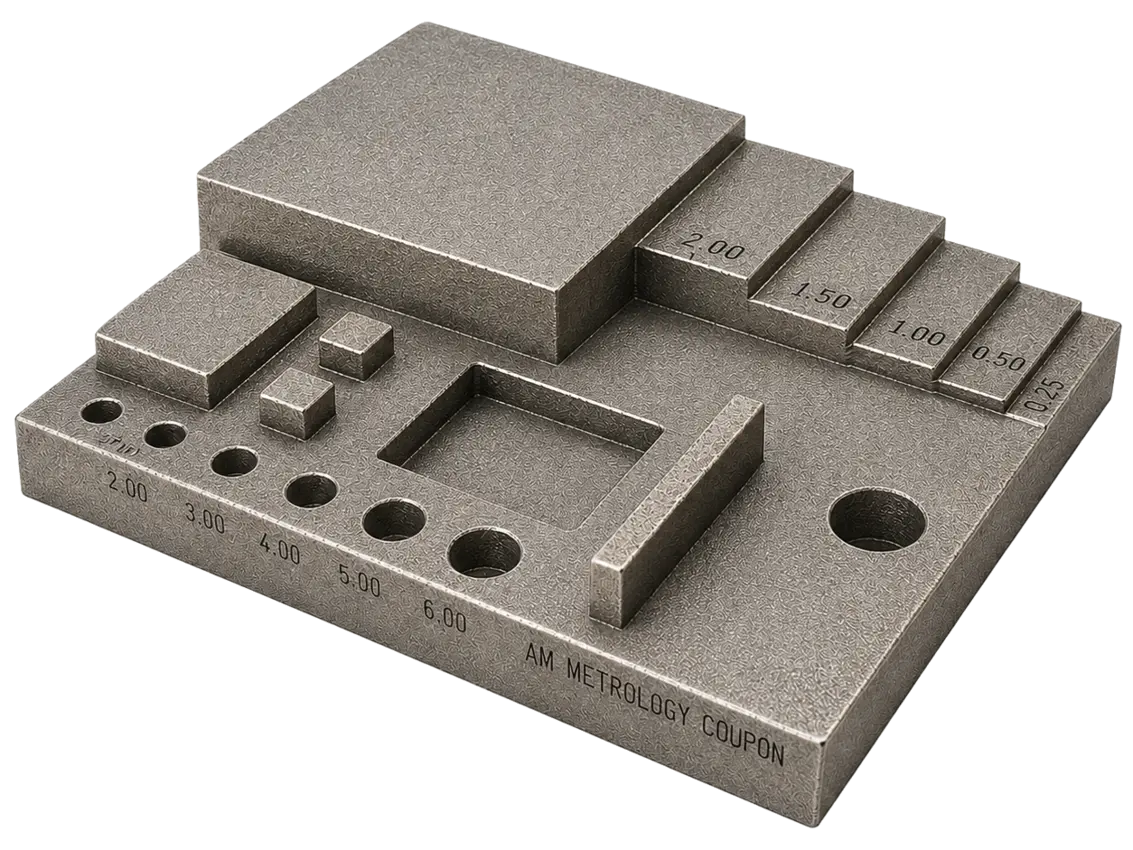
Datos de superficie de gran área en una sola medición
El equipo midió sus piezas impresas con el perfilómetro macro TopMap Pro.Surf, que proporciona planitud, forma, alturas de escalón, textura y distancias laterales con un solo instrumento.
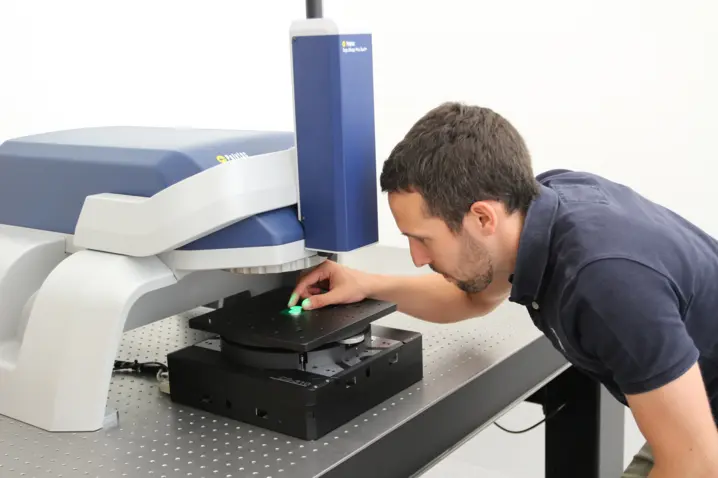
Los cubos de prueba impresos con distintos parámetros de textura mostraron cómo dirigir mejor el proceso. Un Pro.Surf con un campo de visión pequeño fue suficiente, ni siquiera hizo falta el módulo de rugosidad. La textura de los cubos quedó claramente resuelta.
Esto funciona porque las frecuencias espaciales que dominan estas superficies son en su mayoría mayores que la resolución lateral del sistema. Un gran campo de visión con suficiente resolución lateral basta, sin microscopio.
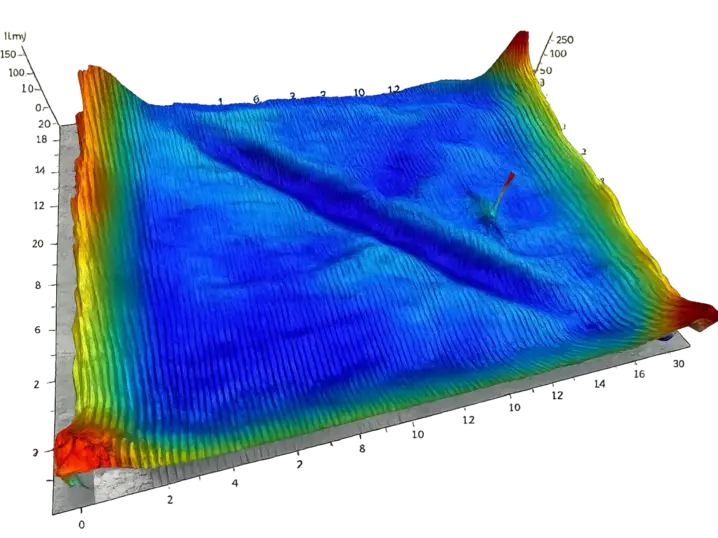
El gran campo de visión marca la diferencia. Normas como la ISO 4287 exigen longitudes de medición de 12,5 mm o incluso 40 mm. El Pro.Surf las capta en una sola pasada, mientras que un sistema basado en microscopio tendría que unir muchas mediciones más pequeñas.
Por qué el fabricante aeronáutico eligió a Polytec
Además de resolver la textura, el sistema se adapta al flujo de trabajo de la fabricación aditiva. El gran campo de visión y la amplia distancia de trabajo admiten piezas impresas de distintos tamaños y formas con una preparación mínima. Y como funciona sin objetivos, no hay riesgo de colisión del objetivo, hay menos limpieza y ajuste, y menos paradas por mantenimiento.
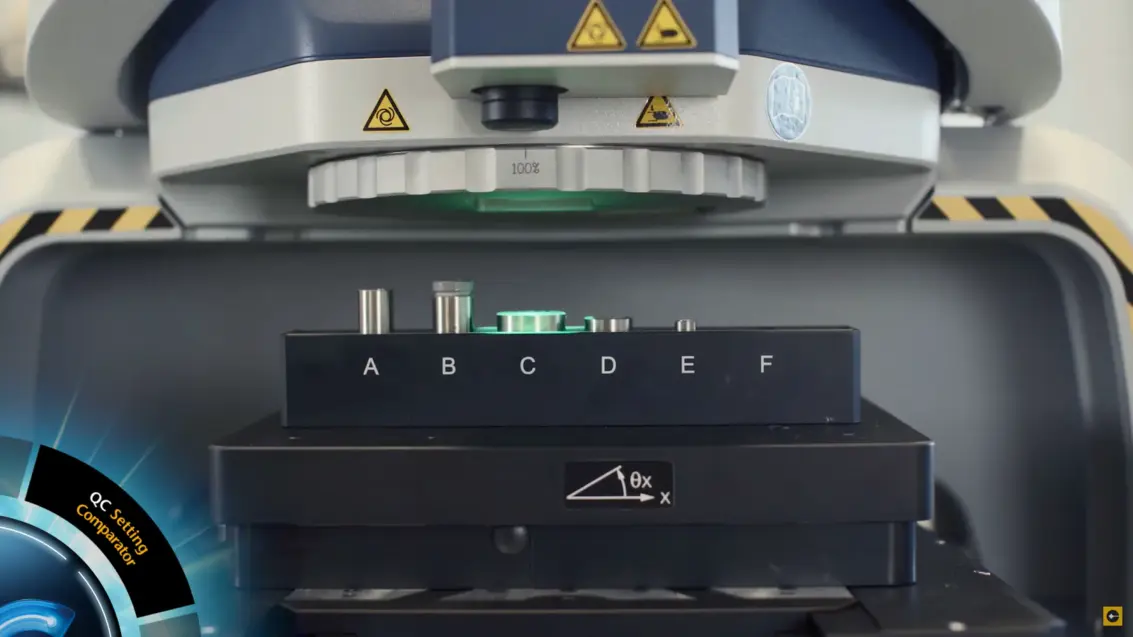
Datos de superficie que retroalimentan los parámetros de impresión
El equipo vincula ahora textura, planitud y alturas de escalón directamente con los parámetros de impresión que las produjeron. Las variantes de parámetros se comparan más rápido y las decisiones se basan en datos en lugar de suposiciones. La medición de superficie ya no es solo un control final: se ha convertido en una herramienta para desarrollar y estabilizar el proceso aditivo. Así, el fabricante mantiene la calidad bajo control incluso en piezas críticas y aprovecha diseños más ligeros y económicos.
¿Quiere controlar su proceso aditivo con datos de superficie? Hablemos de sus piezas.